车网世界报道:
由中国汽车技术研究中心有限公司、中国汽车工程学会、中国汽车工业协会、中国汽车报社联合主办的第二十二届中国汽车产业发展(泰达)国际论坛(以下简称“泰达汽车论坛”)于2026年9月17日至9月20日在天津市滨海新区举办。本届泰达汽车论坛将围绕“智绿筑基·生态蓄势·共创共赢”的年度主题,邀请重磅嘉宾展开深入研讨。
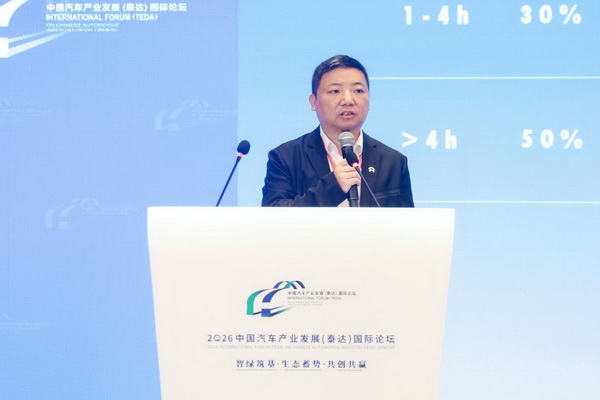
在9月18日“原创先进技术发布论坛”中,深圳市星源材质科技股份有限公司前沿技术研究院研发总监谢炎坤发表题为“氧化物固态电解质复合膜的研究进展”的演讲。
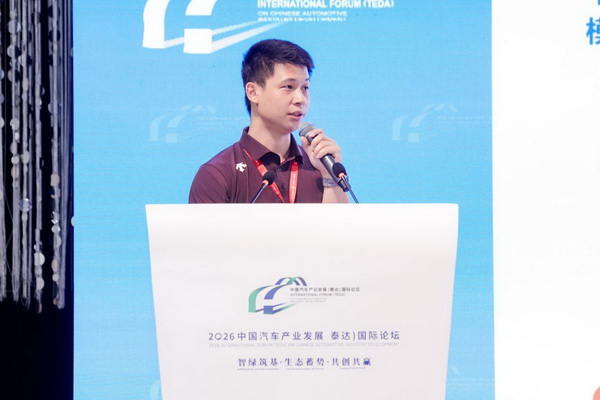
深圳市星源材质科技股份有限公司前沿技术研究院研发总监 谢炎坤
以下是演讲实录:
各位嘉宾、各位媒体朋友,大家下午好!今天,我就氧化物固态电解质复合膜的开发与大家作交流。
今天主要从三个方面展开:固态电池的市场应用概况、氧化物固态电解质复合膜、未来的开发方向。
一、固态电池的市场应用概况。
现在,手机、移动设备、手表、电动车等都需要锂电池,锂电池已经与我们的生活密不可分。第一款锂电池于1991年开始正式商业化应用,到2026年已有30多年历史。目前,锂电池最新技术进展已进入半固态电池阶段,2026年半固态电池开始进行大规模商业化应用。同时,在全固态电池方面,得益于前两年工信部60亿元固态电池项目计划,其发展将在2027年进入装车验证规划节点,并开展商业化应用探索。此外,今年7月1日实施的动力电池新国标,以及前两周在四川宜宾召开的世界动力电池大会,都针对电池安全和未来主流技术发展趋势提出了指导意见。未来五年,整个锂电产业仍将以液态锂电池为主,同时半固态电池市场规模将逐步增长;钠离子电池也将进入商业应用,包括应用于日常生活中使用的电动车等领域。在国家对安全和能量密度要求不断提高的背景下,未来5至10年,半固态电池将逐步成为锂电池的主要技术路线之一。
半固态电池有哪些优势?当前,锂电池面临的一个瓶颈是能量密度。半固态电池目前正常量产的能量密度可达到350Wh/kg,明显高于现有体系,同时安全性也有显著提升。这得益于半固态电池能够减少电解液用量并降低其流动性。电解液用量和流动性的改善,有利于提升电池安全性。同时,半固态电池的电芯生产制造工艺与现有锂电产线高度兼容。在进行商业化应用时,现有锂电产线无须进行大幅改造,即可生产制造此类固态电池,因此未来规模化商业应用前景广阔。根据相关统计数据,未来五年全球固态电池出货量将接近750GWh,其中半固态电池占比预计超过80%,对应的电解质膜市场规模约为97亿平方米。目前,清陶能源、卫蓝新能源、宁德时代等企业已进入半固态电池商业化应用阶段。
电池主要由正极、负极、隔膜、电解液四种主材组成。那么,半固态电池需要什么样的隔膜?我们认为,半固态电池所用隔膜应具备以下四个特点:
1. 离子电导率更高,以适应电解液减量带来的离子电导损失。通过提高膜的离子电导率,可以在一定程度上弥补这一损失。
2. 界面相容性较好。半固态电池的能量密度较高,其正极电压也高于现有正极体系,因此需要具备较好的界面相容性。
3. 膜要尽量薄,同时兼具高强度,既能保证电芯生产效率,又能通过减小厚度进一步提高电池能量密度。
4. 热稳定性更高。当电芯发生过热运行或热失控时,可以为电芯提供更好的安全保障。
固态电解质复合膜的核心关键技术主要有三个方面:
第一,在新型双拉造孔成膜技术方面,目前,膜的制备工艺很多,包括静电纺丝、模板法、相转化法等。星源材质在复合膜方面也拥有核心技术,在基膜、材料、涂层等方面均开展了相关技术开发。其中,新型双向拉伸造孔成膜技术率先突破了300万至1000万分子量材料的双向拉伸加工工艺,解决了行业内超高分子量材料的成膜难题。同时,膜孔可以制成纤维状、长条形结构,使膜在兼顾强度与高孔隙率的条件下,将孔径做到80至400纳米,适合当前半固态电池的应用需求。目前,双向拉伸PP隔膜已实现批量生产;在浸润性改善和交联多孔膜技术方面,我们也处于行业领先水平。
第二,在材料开发方面,半固态电池所使用的固态材料是一种非常关键的材料,我们已对此进行相关布局。在高性能氧化物方面,可以实现更小粒径,粒径范围为100至600纳米,同时具有更窄的粒径分布和更低的水分含量。
以上两种是我们正在开发的LATP和锂镧锆氧材料。特别是LATP,目前已在公司的产品体系中实现大规模生产和应用,并在半固态电池领域实现规模化商业应用。
第三,在涂层材料和涂覆工艺技术开发方面,我们采用高性能纤维材料构筑超高耐热的物理交联网络,并通过纤维表面改性技术改善隔膜浸润性。同时,我们在高破膜温度聚合物涂层方面也开展了较多研究,目前破膜温度可以达到400摄氏度以上,而PE和PP隔膜大约为130至140摄氏度。提高破膜温度后,电芯发生热失控时,隔膜不会因受热而出现孔径扩大等问题,从而显著提升电芯安全性。此外,我们在高性能聚合物材料方面开发了特殊的纳米微孔聚合物涂层,可以阻隔电芯循环过程中产生的过渡金属离子,有利于抑制电芯负极枝晶生长和容量衰减。
二、氧化物固态电解质复合膜
在众多固态材料中,我们目前采用的是LATP,主要考虑其材料特性、化学稳定性和成本。在固态材料中,LATP用于规模化应用时综合性能较好。行业内的固态涂覆隔膜基本采用LATP,主要原因是这种材料成本较低,能够适应大部分正极体系,同时制备工艺相对简单,是大规模应用的首选材料。
隔膜涂布完成后,我们进行了电芯评测。结果发现,与传统陶瓷隔膜相比,采用LATP涂覆隔膜的电芯首圈库仑效率更高,同等容量的电芯能够释放更多容量,车辆续航也可以相应提升。经过900圈循环后,循环寿命指标提升约2个百分点,特别是在改善电芯DCR方面具有较大优势;低温性能提升约5个百分点。在安全性方面也有明显提升,特别是在客户端的Ni9系三元体系中,实现了100%通过针刺测试,热箱测试温度可达到170摄氏度。
在应用方面,目前产品正在大规模出货,累计出货量对应电池产能已超过7GWh,并已在动力、储能、3C等领域实现批量应用。
针对电芯高倍率快充和高浸润性要求,我们也根据电芯性能需求进行了改进。特别是高倍率氧化物固态电解质复合膜,在6C倍率下的容量保持率较传统LATP隔膜提升10%,电解液浸润性提升40%,DCR下降21%,明显优于常规LATP隔膜。通过进一步改善,浸润性提升94.7%,有利于缓解大容量电芯浸润困难的问题。在180摄氏度条件下,热收缩率可以控制在5%的水平,同时我们还开发了耐受200摄氏度超高温的隔膜。这些产品可以有效改善电芯浸润性能,以及热箱、过充等方面的安全性。超高破膜温度氧化物固态电解质复合膜的破膜温度可超过400摄氏度。
三、未来的开发方向
当前开发产品仍存在一些不足。虽然LATP材料已经实现大规模商业应用,但其对负极的稳定性还不够好。当前,包括学术界在内,对固态材料在电池中应用所涉及的部分化学或电化学机理研究还不够深入,未来仍需进一步研究,同时也需要进一步提升材料稳定性。
当前材料成本相对较高,主要受产能影响,因此应用进程相对较慢。材料成本需要在市场产能爬坡后,才会出现较为明显的下降。
以上就是我的报告,谢谢大家!